I. Подготовка сырья и субстрата.
• Используется полоса или фольга из алюминиевого сплава, обычно марки 8011 и 3105. В зависимости от применения также можно выбрать промышленный чистый алюминий или-стойкий к ржавчине алюминий. Поверхность полосы обычно обрабатывают штампуемым покрытием для облегчения последующего формования и управления смазкой.
• Стандартная толщина алюминиевой фольги, используемой в крышках для бутылок, составляет 0,05 мм. Для снижения расхода материала и повышения эффективности существует потребность в более легкой фольге толщиной 0,04 мм и 0,03 мм. • Для достижения особых эффектов открывания и внешнего вида можно использовать «текстурированную-гладкую гибридную» конструкцию: текстурированная область с шероховатостью Ra > 0,5–1,0 мкм формируется на верхней (внутренней поверхности) крышки, а гладкая область с Ra < 0,5 мкм сохраняется на боковых стенках, уравновешивая трение и эффективность уплотнения.
II. Прокатка и термообработка (заготовка алюминиевой фольги)
• При использовании сплава 8011 H16 в качестве заготовки (типичная толщина 0,24 мм) заданная толщина (например, 0,05/0,04/0,03 мм) достигается за три -прохода: черновая прокатка, промежуточная прокатка и чистовая прокатка (два прохода, за которыми следует один чистовой проход). Контроль натяжения, скорости и формы пластины используется для обеспечения допуска по толщине и качества поверхности.
• Масло для прокатки и присадки дифференцируются в зависимости от прохода: базовое масло 90 + высоко-прочные, высоко-смазывающие присадки (общее содержание 8–10%) используется для черновой/промежуточной прокатки, а базовое масло 82 + аналогичные присадки (общее содержание 6–8%) используются для чистовой прокатки, балансируя высокое-обжатие и чистоту готового продукта.
• Отжиг после резки для контроля механических свойств и свойств отслаивания. Например, когда целевая прочность на разрыв составляет 95–110 МПа или 70–90 МПа, используется технологическое окно быстрого нагрева до 320 или 350 градусов -выдержки примерно 30–40 часов-охлаждения в печи до 120 градусов -и охлаждения на воздухе после извлечения из печи. Время выдержки незначительно варьируется в зависимости от ширины.
III. Штамповка и глубокая вытяжка (производство крышек)
• Вырубка: Полоса/алюминиевая фольга штампуется в круглые заготовки.
• Смазка и штамповка: Штамповочная краска наносится на одну сторону заготовки (обычно на внутреннюю сторону). Многократные проходы штамповки и резки выполняются с использованием штамповочной смазки для постепенного формирования осесимметричной заготовки с головной и боковыми кромками.
• Глубокая вытяжка: заготовка пропускается как минимум через одно волочильное кольцо для достижения осевого удлинения и уменьшения толщины стенки. Коэффициент вытяжки обычно контролируют в диапазоне от «больше или равно 2,5%» до «меньше или равно 30%», чтобы сбалансировать прочность и формуемость.
• Обезжиривание и покраска. После штамповки выполняется обезжиривание (удаление остатков смазки) с последующим покрытием внутренней защитной краской и внешней декоративной краской, если это необходимо, или стратегия двустороннего покрытия, при которой предварительное-покрытие только внутренней стороны, а затем покрытие внешней стороны.
IV. Обработка поверхности и декорирование
• Анодирование, напыление, ламинирование и высокоточная-печать — распространенные методы обработки поверхности, которые могут значительно повысить устойчивость к коррозии и улучшить характеристики полок, а также обеспечить соответствие требованиям узнаваемости бренда.
• В сценариях контакта с фармацевтическими препаратами и пищевыми продуктами особое внимание уделяется чистоте материалов и процессов: после штамповки требуется очистка для удаления смазочного масла и пыли с последующей обработкой и сборкой в чистом помещении; очищенные крышки должны избегать вторичного загрязнения в чистой среде до момента упаковки.
• Для алюминиевых-пластиковых композитных крышек детали из литого-пластика и алюминия собираются в чистых условиях. Детали, контактирующие с оборудованием, предпочтительно должны быть изготовлены из легко--очищающейся, незагрязняющей- нержавеющей стали, чтобы обеспечить гигиену и стабильность процесса.
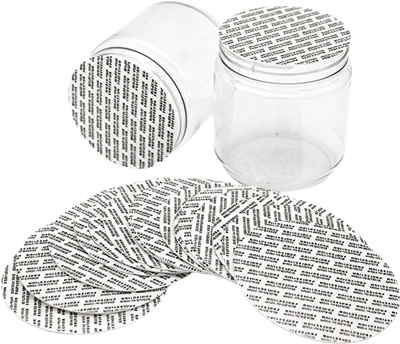
V. Композитные колпачки и уплотнительные листы из алюминиевой фольги (бумажная-алюминиевая-пластиковая структура)
• Типичная структура бумажной-алюминиевой-пластиковой термо-запечатывающей крышки следующая: бумажный слой-алюминиевый слой-тепло-связывающий слой. Этапы процесса включают в себя: пробивание отверстий в бумажном слое (например, для дренажа) → ламинирование алюминиевого слоя с использованием процесса нанесения покрытия → ламинирование термо-свариваемого слоя (например, ПЭНП/ПЭВП/ЭВА/термо-свариваемый клей) на другой стороне алюминиевого слоя.
• Эта структура, сохраняя светозащиту, барьерные свойства и герметичность, обеспечивает удобный дренаж и удобство открывания, что делает ее подходящей для таких сценариев, как сухие-смешанные пищевые продукты.
VI. Проверка качества и доставка упаковки
• Размеры и посадка: полная проверка/отбор проб диаметра крышки, формы зуба, толщины, плоскостности и зазора посадки с горлышком бутылки, чтобы обеспечить плавное зацепление резьбы и непрерывную линию уплотнения.
• Эксплуатационные качества и надежность: Проведение испытаний герметизирующих свойств, барьерных свойств, прочности термосваривания и адгезии покрытия; для фармацевтических колпачков также необходимо проверить стойкость к стерилизации и посадку (например, правильную посадку колпачка после обработки горячим воздухом при температуре 180 градусов в течение 1 часа и отсутствие износа покрытия после стерилизации паром при температуре 121 ± 2 градуса в течение 30 минут).
• Внешний вид и чистота: проверьте качество печати, внешний вид покрытия, наличие заусенцев и масляных пятен; поддерживайте контроль чистоты во время сборки и упаковки в чистом помещении, чтобы избежать контактного загрязнения с людьми.
• Маркировка и отслеживание: после завершения маркировки номера партии, спецификаций, даты производства и т. д. продукт помещается на хранение, чтобы обеспечить отслеживаемость и согласованность с цепочкой поставок.